焼成の基本
素焼き・本焼き・酸化焼成・還元焼成
これは何か
ひとことで言うと焼成(しょうせい)は、窯で器を焼く工程です。釉薬を掛ける前に低めの温度で焼く「素焼き」と、高温で仕上げる「本焼き」の 2 回焼くのが一般的です。
素焼き(すやき)
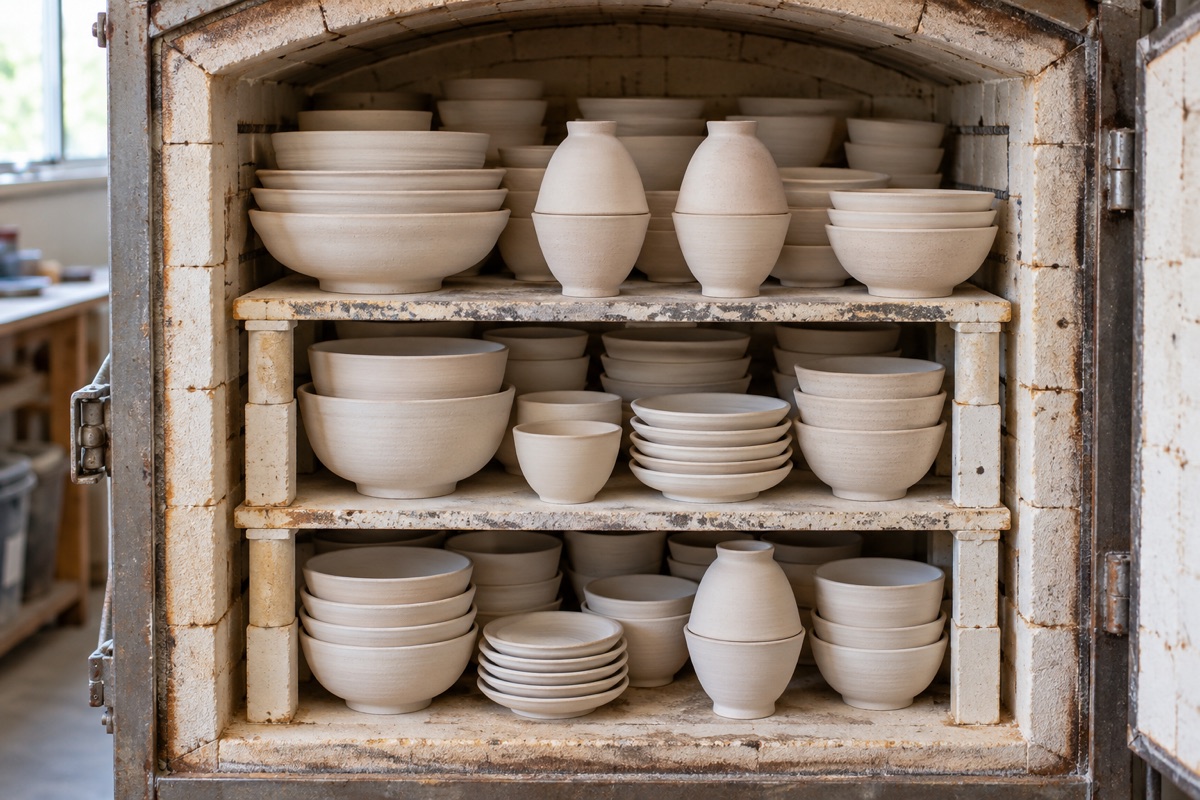
よく乾かした器を、700〜800℃前後で焼くことです。まだ釉薬を掛けていないので、器どうしを重ねたり、口を合わせたりして、窯にぎっしり詰めて焼くことができます。焼き上がった器は、淡いサーモンピンクやベージュ色になり、水にふれても崩れない、かたい素地になります。
本焼き(ほんやき)
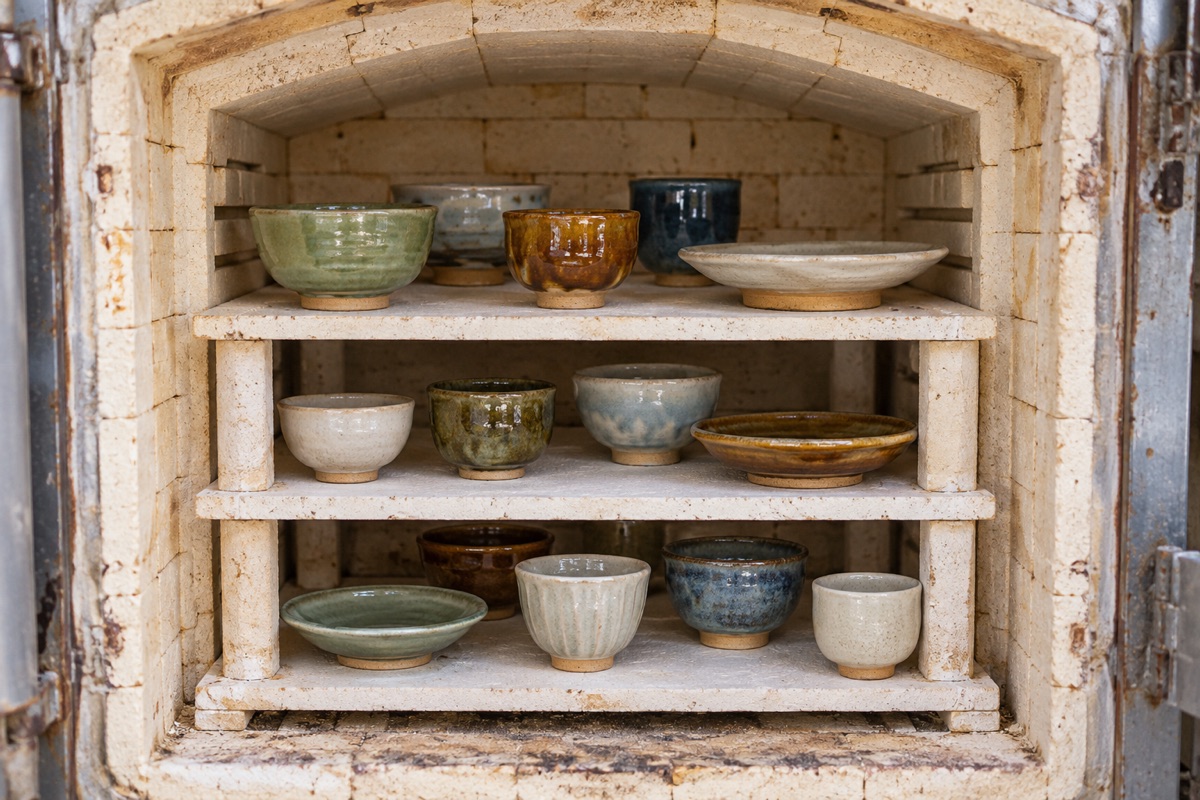
絵付けをして釉薬を掛けた器を、1,200〜1,300℃前後の高温で焼くことです。土は焼き締まってかたくなり、釉薬は溶けてガラスになります。今度は溶けた釉薬で器どうしがくっつかないよう、一つずつ間をあけて窯に並べます。
窯の種類
窯は、熱を生み出す方法によって、電気窯・ガス窯・灯油窯・薪窯(登り窯や穴窯)などに分かれます。電気窯は温度の管理がしやすく、安定して焼けるのが特長です。ガス窯・灯油窯・薪窯は、炎で焼くため、窯の中の空気(酸素)の量を調整して、焼き上がりの色を変えることができます。
酸化焼成と還元焼成
本焼きの焼き方は、窯の中の酸素の量によって、大きく 2 つに分けられます。
- 酸化焼成(さんかしょうせい)
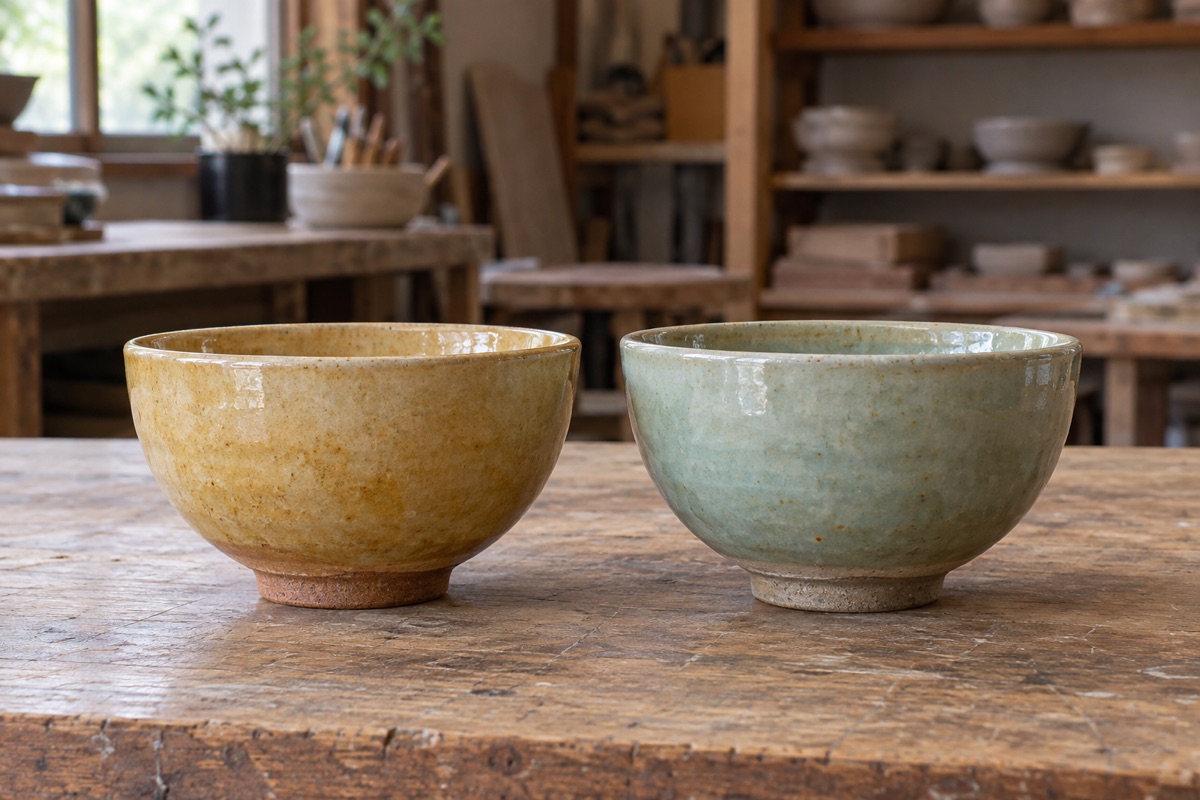
- 窯の中に酸素が十分にあり、燃料がきれいに燃えきる状態で焼く方法です。電気窯は、基本的にこの酸化焼成になります。
- 還元焼成(かんげんしょうせい)
- 窯に入る空気をしぼって酸素を少なくし、不完全燃焼の状態で焼く方法です。酸素が足りない炎は、土や釉薬に含まれる金属の成分から酸素を奪い取ります。この変化で、色が大きく変わります。炎を使うガス窯・灯油窯・薪窯でできる焼き方です。
| 酸化焼成 | 還元焼成 | |
|---|---|---|
| 窯の中 | 酸素がたっぷり | 酸素が少ない(不完全燃焼) |
| できる窯 | 電気窯・ガス窯・灯油窯など | ガス窯・灯油窯・薪窯など |
| 鉄を少し含む釉薬 | 黄色(黄瀬戸のような色) | 青〜青緑(青磁) |
| 銅を含む釉薬 | 緑(織部) | 赤(辰砂:しんしゃ) |
| 土の色 | 明るい赤茶色・ベージュ | 灰色がかった、落ち着いた色 |
なぜ必要なのか
ひとことで言うと素焼きは、扱いやすく釉薬をほどよく吸う下地をつくるため。本焼きは、土を焼き締め、釉薬をガラスにして「使える器」に仕上げるために行います。
素焼きをする理由
- 丈夫にするため
- 乾いただけの土はもろく、水にふれると崩れてしまいます。素焼きをすると、水に溶けない丈夫な素地になり、絵付けや釉掛けで器を手に持っても壊れにくくなります。
- 釉薬を吸う素地にするため
- 素焼きの器には小さなすき間がたくさん残っていて、スポンジのように水を吸います。釉薬を掛けると、この吸水力で釉薬の水分が吸われ、表面に釉薬の層が均一につきます。生のまま釉薬を掛けると、土が水を吸ってふくらみ、ひびや崩れの原因になりやすいのです(あえて素焼きをせずに釉薬を掛ける「生掛け」という技法もあります)。
- 土の中の燃えるものを先に燃やすため
- 土に含まれる植物のかけらなどの有機物を、素焼きのうちに燃やしきっておきます。本焼きで燃えると、ガスが出て釉薬に小さな穴(ピンホール)があく原因になります。
素焼きの温度は、高すぎても低すぎてもいけません。900℃を越えるほど高く焼くと、素地が焼き締まって水を吸わなくなり、釉薬がのりにくくなります。
本焼きをする理由
本焼きの高温では、土の中の長石などが溶けてガラスのようになり、粒と粒をつなぎながら全体がかたく締まっていきます。釉薬も溶けて表面をおおい、水を通しにくい、毎日の食卓で使える器になります。焼き締まる分、器は本焼きでもさらにひとまわり縮みます。
本焼きでは、温度だけでなく、時間も大切です。最高温度の近くでしばらく温度を保つ(ねらし)と、釉薬がじっくり溶けて、つややかに仕上がります。
酸化と還元を使い分ける理由
同じ釉薬でも、焼き方によって色がまったく変わります。澄んだ青の青磁や、赤い辰砂は還元焼成でしか出せない色。織部の緑や、黄瀬戸の黄色は酸化焼成ならではの色です。焼き方を選ぶことは、器の色を選ぶことでもあるのです。
どんな点に気をつけるのか
ひとことで言うと窯の中では「急な温度変化」と「くっつき」が大敵です。窯詰めと温度の上げ下げに、たくさんの注意が払われています。
温度は、ゆっくり上げる
焼き始めは、器に残ったわずかな水分が抜ける時間です。急に温度を上げると、水蒸気が逃げきれずに器が破裂します。とくに 200〜300℃台は破裂が起きやすい温度なので、ゆっくり上げます。400℃くらいまでは、窯の扉や上ぶたを少しあけて、水蒸気を逃がします。
また、土に含まれる石英(せきえい)という鉱物は、573℃前後で急に体積が変わります。窯の中に温度のムラがあると、この変化で割れることがあるため、この温度帯もていねいに進めます。
冷ますときも、急がない
焼き上がった器を急に冷やすと、器の表面と内側で縮み方に差が出て、割れることがあります(冷め割れ)。窯の中が十分に冷めるまで、扉をあけずに待ちます。窯出しは、焼き物づくりでいちばんわくわくする瞬間ですが、焦りは禁物です。
本焼きでは、くっつかないように並べる
本焼きでは、溶けた釉薬が接着剤になってしまいます。器どうしが触れないように間をあけて並べ、底や高台に釉薬が残っていないかを確かめます。釉薬が厚く掛かった器は、流れて棚板に届かないよう、とくに注意します。
窯の中の位置で、焼き上がりが変わる
窯の中は、上下や手前・奥で、温度も炎の当たり方も少しずつちがいます。同じ釉薬でも、置いた場所によって色やつやが変わるのはこのためです。この「窯まかせ」のちがいが、手づくりの器の一点ものらしさにもなります。
教室には灯油窯と電気窯があります。窯たきは講師が行い、素焼きは 800℃で 1 日、本焼きは 1,200〜1,300℃で 2 日ほどかけて焼き上げます。窯の予定によって、お渡しまでの日数は前後します。
写真はイメージです。